كيف يضمن التصنيع الآلي بالتحكم الرقمي بالحاسوب الدقة في الخزائن المخصصة الحديثة
اكتشف كيف يحقق التصنيع الآلي بالتحكم الرقمي بالحاسوب دقة بمستوى صناعي، وهامش خطأ صفري، وتنفيذًا سلسًا للخزائن المخصصة في مشاريع الأعمال بين الشركات.
الملخص التنفيذي: التطور الصناعي للنجارة المعمارية
تشهد قطاعات الإنشاءات التجارية والسكنية الفاخرة العالمية تحولًا هيكليًا عميقًا. ومع تزايد تعقيد المخططات المعمارية وتقلص الجداول الزمنية لتسليم المشاريع، لم تعد أساليب النجارة اليدوية التقليدية قادرة على تلبية التفاوتات الأبعادية الصارمة، والاتساق الإنشائي، وحجم الإنتاج المطلوب من مطوري العقارات الدوليين، والمقاولين العامين، وشركات التصميم التجاري.
استجابةً لهذه الديناميكيات المتطورة في السوق، انتقلت منشآت تصنيع الخزائن المتقدمة في قطاع الأعمال بين الشركات (B2B) من ورش تعتمد على الحرفيين إلى منظومات إنتاج مؤتمتة بالكامل ومتكاملة رقميًا. وفي صميم هذا التحديث الصناعي توجد آلات التحكم الرقمي بالحاسوب (CNC). وقد أعاد نشر تقنية CNC المؤتمتة هندسة كيفية تصميم وتصنيع وتجميع خزائن مخصصة عالية الجودة بشكل جذري.
يتناول هذا التقرير الآليات التقنية التي من خلالها يزيل التصنيع المؤتمت بتقنية CNC الخطأ البشري، ويضمن دقة دون المليمتر، ويعظم مردود المواد، ويبسط تنفيذ المشاريع واسعة النطاق—بما يضمن الامتثال التام لمواصفات النجارة المعمارية المعقدة.
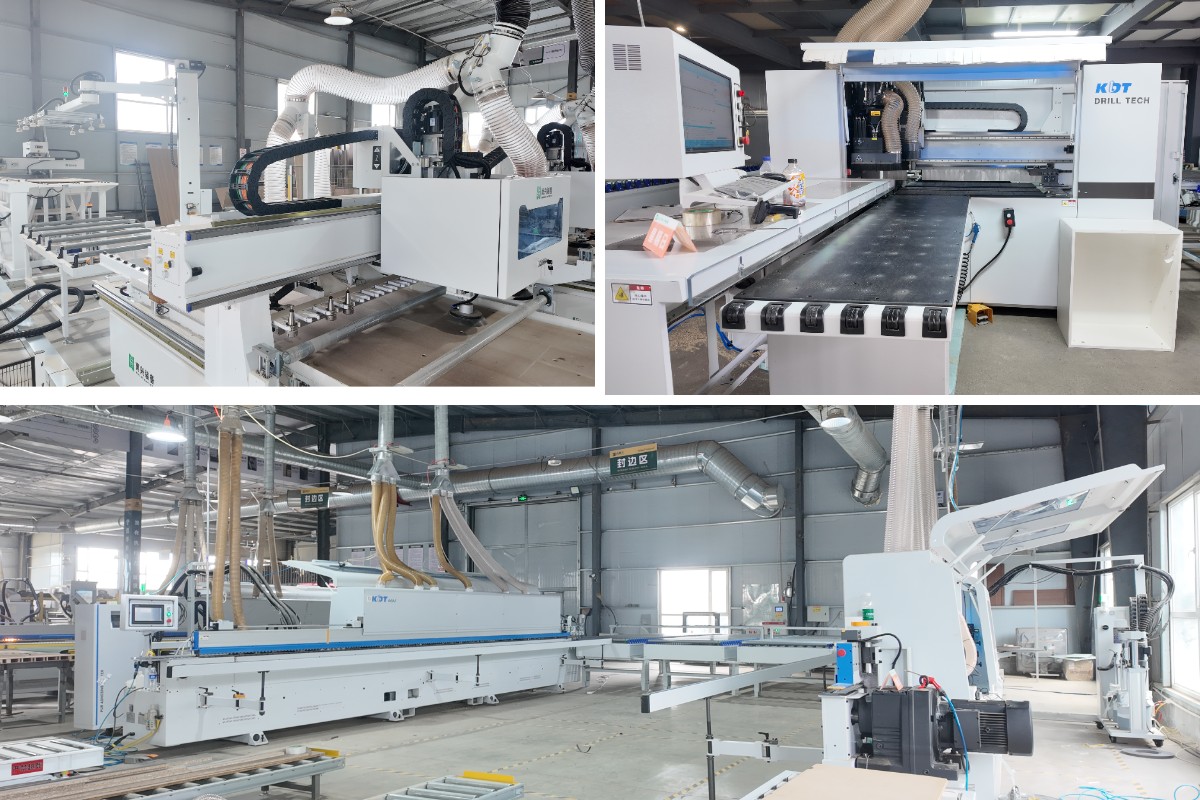
معضلة الدقة: الحرفية اليدوية مقابل التنفيذ المؤتمت بتقنية CNC
تاريخيًا، اعتمدت النجارة الداخلية اعتمادًا كبيرًا على القياس اليدوي، وقطع الألواح، وتشكيل الحواف، والثقب اليدوي. وبينما تحتفظ التقنيات الحرفية الماهرة بقيمة تراثية، فإن التنفيذ اليدوي يُدخل تراكمًا مركبًا للأخطاء — وهو عيب جسيم عند تنفيذ مشاريع سكنية متعددة الطوابق أو مشاريع تجارية راقية.
عند إنتاج خزائن مخصصة عبر عشرات أو مئات من تخطيطات الوحدات، فإن تباينًا طفيفًا — مثل انحراف قدره ١٫٥ ملم في تربيع الألواح — يتسلسل ليؤدي إلى هياكل إطارية غير متحاذية، وفرجات أبواب غير متساوية، ومجاري أدراج منحشرة، وتأخيرات مطولة في التركيب بموقع العمل.
تعالج المعالجة الآلية بالتحكم الرقمي المحوسب هذا الضعف الهيكلي عبر استبدال أدوات القياس المادية بتدفقات بيانات رقمية مستمدة مباشرة من منصات البرمجيات الحديثة للتصميم بمساعدة الحاسوب والتصنيع بمساعدة الحاسوب.
مقارنة مؤشرات التصنيع الرئيسية
الدقة الأبعادية:تحافظ طرق التجميع اليدوية على تفاوت مقداره ± 1.5 ملم – 3.0 ملم، بينما تحقق أنظمة التصنيع الآلي بالتحكم الرقمي بالحاسوب دقة دون المليمتر تبلغ ± 0.1 ملم.
سلامة التصاق تغليف الحواف:تُظهر العمليات اليدوية جودة متغيرة ناتجة عن مواد لاصقة بالصهر الساخن تُطبَّق يدويًا، بينما تستخدم الأنظمة الآلية إحكامًا بالصهر الساخن من نوع البولي يوريثان التفاعلي من إنتاج شركة جوات الألمانية، من دون وصلات، لعزل دائم للرطوبة.
سرعة معالجة الثقوب متعددة المحاور:يعتمد الثقب اليدوي على عمليات متتابعة لثقب مفرد، بينما تنفذ مراكز الثقب الآلية متعددة المحاور بالتحكم الرقمي ثقبًا متزامنًا للأوجه الستة في تمريرة واحدة.
العائد واستغلال المواد:تنتج تخطيطات الألواح اليدوية استغلالًا للمواد بنسبة 70% – 80%، بينما يعظّم التعشيق الخوارزمي بالتحكم الرقمي معدلات العائد لتصل إلى 92% – 96%.
من خلال بروتوكولات الأدوات الخوارزمية، يضمن الإنتاج الآلي أن كل لوح ركيزة تتم معالجته يحافظ على سلامة إنشائية موحدة واتساق أبعادي بغض النظر عن حجم الإنتاج.
1. عوائد المواد الخوارزمية: تقنية التعشيق عالية الدقة بالتحكم الرقمي بالحاسوب
تبدأ عملية التصنيع بمعالجة الألواح الخام، حيث تحوّل آلات التقطيع والتعشيش الصناعية ذات التحكم الرقمي بالحاسوب المعايير الهندسية إلى مكوّنات مُحسَّنة فيزيائياً.
تحسين التخطيط الخوارزمي للألواح
في التصنيع التقليدي، يقتصر قطع الألواح على حركات المنشار الخطية، مما يفرض أنماط القطع في شبكات جامدة تؤدي إلى هدر كبير في المواد. أما منصات التعشيش الصناعية الحديثة فتستخدم خوارزميات تحسين متقدمة تقيّم الهندسة الأبعادية لكلالخزائنمكوّن مطلوب في طلبية كاملة.
يرتّب الخوارزم ديناميكياً ألواحاً مستطيلة، ومقاطع منحنية، وأشكالاً غير منتظمة على مقاسات صفائح قياسية (مثل ألواح أم دي إف عالية الكثافة أو الخشب الرقائقي البحري) لتحقيق معدلات كفاءة مواد تتجاوز ٩٢٪ إلى ٩٦٪.
١. استيراد رسومات كاد:يحوّل الهندسة المتجهية إلى إحداثيات دقيقة للآلة.
٢. الدوران الديناميكي:يدوّر المكوّنات ديناميكياً لتتوافق مع أنماط عروق الخشب الطبيعية.
٣. حساب فقدان عرض النصل:يحسب خلوص قطر لقمة القطع بدقة لإلغاء تداخل القطع.
٤.توجيه مسار الأداة:ينشئ مسارات قطع عالية السرعة متعددة التمريرات لحواف ألواح نظيفة خالية من النتوءات.
حلول استقرار المغزل عالي السرعة والتثبيت بالتفريغ الهوائي
يتطلب القطع الدقيق استقرارًا ميكانيكيًا مطلقًا أثناء عمليات المغزل عالية السرعة. تستخدم مراكز التعشيش الصناعية أسرّة شفط بالتفريغ متعددة المناطق قادرة على توليد ضغط تثبيت شديد عبر الركيزة.
أسرّة التفريغ المُتحكَّم فيها بالمناطق:يركز قوة الشفط حصريًا أسفل منطقة القطع النشطة، مما يمنع الاهتزازات الدقيقة أو انزياح الألواح حتى عند تفريز مكونات خزائن معقدة صغيرة الحجم.
دقة المغزل الكهربائي:تزيل المغازل عالية التردد المبردة بالهواء أو بالسائل، والتي تعمل بسرعة تصل إلى ٢٤٬٠٠٠ دورة في الدقيقة، التقطيع أو التمزق أو انفصال طبقات الحواف في المادة الخام على امتداد القشور السطحية الرقيقة أو الورنيش عالي اللمعان.
من خلال القضاء على التعامل اليدوي مع الألواح أثناء الطحن الأولي، تضمن تقنية التعشيق أن أبعاد اللوح الأساسي لجميع خزائن مخصصة تظل مطابقة تمامًا لمخططات ورشة CAD المعتمدة.
2. المرونة البيئية: آلات حواف الألواح الأوتوماتيكية وعزل الرطوبة
تتحدد متانة هيكل الخزانة إلى حد كبير بجودة حماية حوافها. في بيئات المطابخ والحمامات وقطاع الضيافة التجاري، يمثل تسرب الرطوبة السبب الرئيسي لانتفاخ الركيزة الأساسية وتكوّن العفن والفشل الهيكلي المبكر.
تعالج التصنيع الآلي هذه الثغرة التشغيلية من خلال آلات حواف الألواح الأوتوماتيكية الصناعية التي تستخدم كيمياء لاصقة متقدمة وأتمتة التغذية المستمرة.
أنظمة المواد اللاصقة الحرارية بالذوبان الساخن Jowat PUR الألمانية مقابل المواد اللاصقة EVA التقليدية
تعتمد المصانع التقليدية بشكل كبير على المواد اللاصقة الذائبة بالحرارة القياسية من إيثيلين فينيل أسيتات (EVA)، والتي تكون عرضة لإعادة التنشيط الحراري والتدهور بسبب الرطوبة بمرور الوقت. تدمج خطوط الإنتاج الآلية المتقدمة المواد اللاصقة الذائبة بالحرارة Jowat PUR الألمانية، مما يرسي معيارًا عالميًا المستوى للربط الصناعي للحواف:
1. الربط الكيميائي المتصالب: تخضع المواد اللاصقة Jowat PUR لتفاعل كيميائي غير عكسي مع رطوبة الغلاف الجوي عند التطبيق، مما يشكل رابطًا دائمًا عالي القوة يتحمل تقلبات شديدة في درجة الحرارة المحيطة والتعرض المستمر للرطوبة.
2. خطوط اللاصق فائقة النحافة: يحافظ نظام التوزيع الآلي على تحكم دقيق في سمك اللاصق مع Jowat PUR، مما ينتج جماليات حافة “zero-joint” حيث يصبح خط اللاصق غير مرئي للعين المجردة مع تحقيق 100% من حواجز الحواف المقاومة للماء.
تسلسل محطة التشذيب والتشطيب المدمجة
تنفذ آلات حواف الألواح الصناعية تسلسل تشطيب متعدد المراحل مستمر بسرعات خط تصل إلى 20 إلى 30 مترًا في الدقيقة:
وحدة الطحن المسبق: تستخدم رؤوس قواطع ماسية لقص 0.5 مم إلى 1.0 مم من حافة اللوح الخام، مما يزيل التشققات الدقيقة الناتجة عن المنشار ويخلق سطحًا نقيًا للالتصاق بالمواد اللاصقة.
منطقة بكرات الضغط: تطبق ضغطًا هوائيًا معايرًا لدفع شريط الحواف إلى قلب الركيزة.
التشذيب النهائي وتدوير الزوايا: تقوم محركات سيرفو عالية الدقة بتشذيب الشريط الزائد بمحاذاة الحواف الأمامية والخلفية للوح، مع تدوير وصلات الزوايا بسلاسة دون ترك حواف حادة أو علامات قاطع يدوي.
الكشط والتلميع: تزيل المكاشط الهوائية ذات الشفرتين بقايا الغراء المجهرية، تليها عجلات تلميع قماشية آلية تعيد اللمعان الأصلي لمادة شريط الحواف.
تعزل عملية الإغلاق الآلية هذه المواد الداخلية للقلب، مما يضمن المتانة طويلة الأمد والسلامة الهيكلية في البيئات الصعبة.
3. التجميع الهيكلي عالي السرعة: آلات الحفر سداسية الأوجه
بمجرد أن يتم تعشيش الألواح وقصها وتطبيق شريط الحواف عليها، تنتقل إلى تحضير التجهيزات. يعتمد بناء الخزائن الحديث بشكل كبير على المثبتات الميكانيكية المخفية، وأقفال الكامات، والدبابيس الخشبية، والمفصلات المخفية، ومجاري الأدراج المركبة من الأسفل. إن الموضع الدقيق لنقاط التثبيت هذه يحدد مدى سهولة تجميع هيكل الخزانة في موقع العمل.
لقد غيّر إدخال آلات الحفر سداسية الأوجه بنظام التحكم الرقمي الحاسوبي هذه المرحلة من الإنتاج جذريًا.
التشغيل الآلي المتزامن متعدد المحاور
تطلبت آلات الحفر التقليدية قلب الألواح يدويًا وإعداد تمريرات متعددة لثقب الثقوب في الأوجه العلوية والسفلية والجانبية. وقد أدى كل إعادة تموضع إلى خطأ بشري في التموضع.
تنفذ مراكز الحفر سداسية الأوجه عالية الكفاءة بنظام التحكم الرقمي الحاسوبي جميع عمليات الحفر والتفريز والتخديد عبر جميع المستويات المكانية الستة للوح في تمريرة آلية واحدة:
هندسة الدفع ثنائية الجسر:تعمل رؤوس الحفر العلوية والسفلية في وقت واحد، فتحفر الثقوب النافذة والثقوب العمياء من كلا الجانبين دون قلب اللوح.
مناشير الحز المتكاملة:تقطع وحدات المنشار المستقلة قنوات متصلة لألواح الظهر الهيكلية في وقت واحد مع حفر المسامير والمفصلات.
محاذاة المستشعرات البصرية والليزرية:تقيس المستشعرات البصرية غير التلامسية الحافتين الأمامية والخلفية لكل لوح وارد في الوقت الفعلي، وتضبط إحداثيات الحفر ديناميكيًا لتعويض تفاوتات طول اللوح على المقياس الدقيق.
توافق المكونات والموثوقية الهيكلية
نظرًا لأن أنماط تركيب المكونات تُقاد مباشرةً بواسطة ملفات مكونات CAD، تُنتج مراكز الحفر ثقوبًا متوافقة تمامًا مع معايير المكونات العالمية، بما في ذلك أنظمة DTC وBlum وHettich وHafele.
يُلغي هذا التموضع الدقيق الحاجة إلى الضبط اليدوي أثناء التجميع، مما يضمن انسياب حركة المفصلات بسلاسة، ومحاذاة مجاري الأدراج دون احتكاك، وتجميع إطارات الخزائن بزوايا قائمة وصلابة في كل مرة.
4. الاستدامة والامتثال: تصنيع الأثاث بدرجة E0
تتطلب المواصفات المعمارية الحديثة الامتثال الصارم لمعايير جودة الهواء الداخلي (IAQ) الدولية ومعايير الانبعاثات الكيميائية. ويؤدي دمج آلات CNC الآلية دورًا مباشرًا في الحفاظ على الامتثال البيئي، ولا سيما دعم إرشادات تصنيع الأثاث بدرجة E0.
المعايير الدولية لانبعاثات الفورمالديهايد
المعيار الأوروبي E1: الحد المسموح به للفورمالديهايد ≤ 0.124 ملغ/م³ في الهواء (0.1 جزء في المليون).
المعيار الأوروبي E0: الحد المسموح به للفورمالديهايد ≤ 0.050 ملغ/م³ في الهواء.
CARB المرحلة 2 / EPA TSCA الباب السادس: الحد المسموح به للفورمالديهايد ≤ 0.050 جزء في المليون لركائز ألواح MDF والخشب الرقائقي.
معيار ENF (الانبعاثات فائقة الانخفاض): الحد المسموح به للفورمالديهايد ≤ 0.025 ملغ/م³ في الهواء.
تحافظ خطوط التصنيع الآلية الصناعية على امتثال الركائز من خلال ضوابط العمليات المصممة هندسيًا:
استخلاص الغبار والتحكم في جودة الهواء
تتطلب المواد الأساسية المعتمدة وفق معايير إي-صفر، أو المرحلة الثانية من معيار كارْب، أو الباب السادس من قانون السيطرة على المواد السامة الصادر عن وكالة حماية البيئة، بيئات معالجة نظيفة وخالية من الغبار للحفاظ على سلامة السطح وأداء اللواصق. وتضم مراكز التشغيل الآلي ذات التحكم الرقمي بالحاسوب أنظمة استخلاص غبار مركزية ومغلقة الحلقة تعمل بسرعة التقاط عالية:
أغلفة التفريغ العالي:تلتقط غبار الخشب المحمول جوًا مباشرة عند مغزل القاطع، مما يمنع تراكم الغبار داخل قنوات وصلات الألواح وصفائح التكسية السطحية.
الحفاظ على سلامة المواد:يمنع تلوث الجسيمات الدقيقة للغبار بين سطح المادة الأساسية ولواصق شريط الحواف، ويضمن الإغلاق المحكم اللازم لحبس الانبعاثات الأثرية المحتملة داخل قلوب الألواح.
تقليل النفايات وتحسين استخدام الموارد
من خلال تعظيم مردود الألواح عبر خوارزميات التعشيش المحوسبة، يقلل التصنيع الآلي بالتحكم الرقمي بشكل كبير من توليد نفايات الأخشاب لكل وحدة خزانة. ويدعم الاستخدام الفعال للمواد مباشرةً الممارسات المعمارية المستدامة وأطر اعتماد البناء الأخضر، مثل ليد (الريادة في الطاقة والتصميم البيئي) وبريام.
٥. تسليم مشروعات الأعمال بين الشركات: تبسيط التنفيذ في موقع العمل
بالنسبة لمطوري المشروعات العالميين والمقاولين الرئيسيين، يعتمد النجاح المالي للمشروع اعتمادًا كبيرًا على كفاءة التركيب في موقع العمل. وتنقل المعالجة المسبقة خارج الموقع والتصنيع الآلي العمالة التصنيعية الحرجة من ظروف موقع العمل غير المنضبطة إلى بيئة مصنع منضبطة.
تجميع مُشغَّل مسبقًا وجاهز للتوصيل والتشغيل
من خلال إكمال جميع عمليات القطع وإغلاق الحواف وثقب التركيبات المعدنية بدقة التحكم الرقمي، تعمل مكونات الخزائن كوحدات بناء معيارية متشابكة:
١. إلغاء القطع في الموقع:لم يعد طاقم التركيب بحاجة إلى تقليم أو تسوية أو ثقب هياكل الخزائن في الموقع، مما يقلل بشكل كبير من الغبار في الموقع والتلوث الضوضائي وتكاليف العمالة في التركيب.
2. تحديد المكونات دون أخطاء:تطبع خطوط المعالجة الآلية بالتحكم الرقمي ملصقات الباركود مباشرة على كل مكون من مكونات الألواح. يكتفي القائمون على التركيب بمسح الباركود لعرض تسلسلات التجميع ومتطلبات الأجهزة وبيانات موضع المخطط الأرضي.
3. تسليم المشروع بسرعة:يُمكّن وقت التجميع المُخفَّض المقاولين من الوفاء بمواعيد تسليم المشاريع الضيقة مع الحفاظ على جودة نجارة متسقة عبر مئات الوحدات السكنية أو التجارية.
الخلاصة الفنية: مستقبل النجارة الدقيقة
لم تعد التصنيع الآلي بالتحكم الرقمي بالحاسوب مجرد ترقية تشغيلية؛ بل أصبح أساسًا جوهريًا للنجارة المعمارية عالية الأداء. ومن خلال دمج التعشيش الآلي بالتحكم الرقمي بالحاسوب، وتطبيق حواف PUR عالي السرعة، والحفر متعدد المحاور من 6 جهات، ومعالجة الركائز المستدامة، تضمن مرافق الإنتاج الحديثة أن كل لوح خزانة يلبي المعايير الهيكلية والجمالية الدقيقة.
بالنسبة للمشترين الدوليين والمهندسين المعماريين ومديري المشاريع، يضمن تحديد بروتوكولات التصنيع الآلي الدقة التامة في التصميم، والمتانة طويلة الأمد، والتركيب السلس في موقع العمل عبر مشاريع داخلية صعبة.
قائمة التحقق للمشتريات المعمارية بين الشركات
عند تقييم شركاء التصنيع لمشاريع النجارة الداخلية واسعة النطاق، تحقق من أن المورد يمتلك القدرات التقنية التالية:
تكامل التعشيش بالتحكم الرقمي بالحاسوب: سير عمل برمجي CAD/CAM آلي مع تحسين ديناميكي لمردود المواد.
آلات تطبيق الحواف PUR من Jowat الألمانية:تطبيق الغراء الساخن الذائب بدون وصلات مع إمكانيات الطحن المسبق وتدوير الزوايا.
سعة الحفر على 6 أوجه:حفر متعدد المحاور متزامن لدقة تركيب المكونات المعدنية.
ركائز معتمدة E0/CARB:مخزون ألواح منخفض الفورمالديهايد متوافق تمامًا مع تتبع شهادات المصنع.
التحقق من التجميع المسبق في المصنع:اختبار نموذج تجريبي بمقياس 1:1 كامل وبروتوكولات فحص الأبعاد قبل تعبئة التصدير.